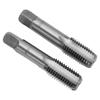
חומר באיכות גבוהה: החריצים עשויים מחומר פלדה במהירות גבוהה באיכות גבוהה, קשיות גבוהה, קשיחות גבוהה, עמידים בפני שחיקה ויציבים.
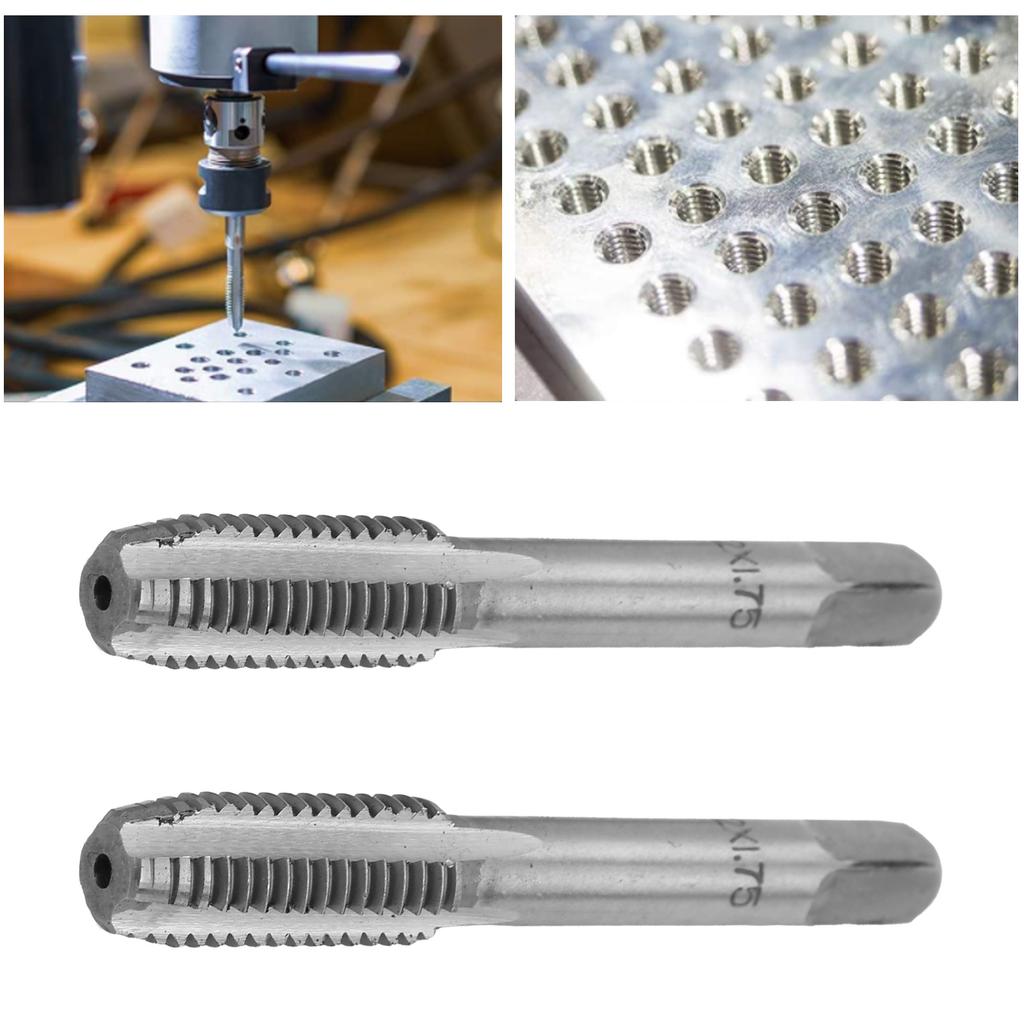
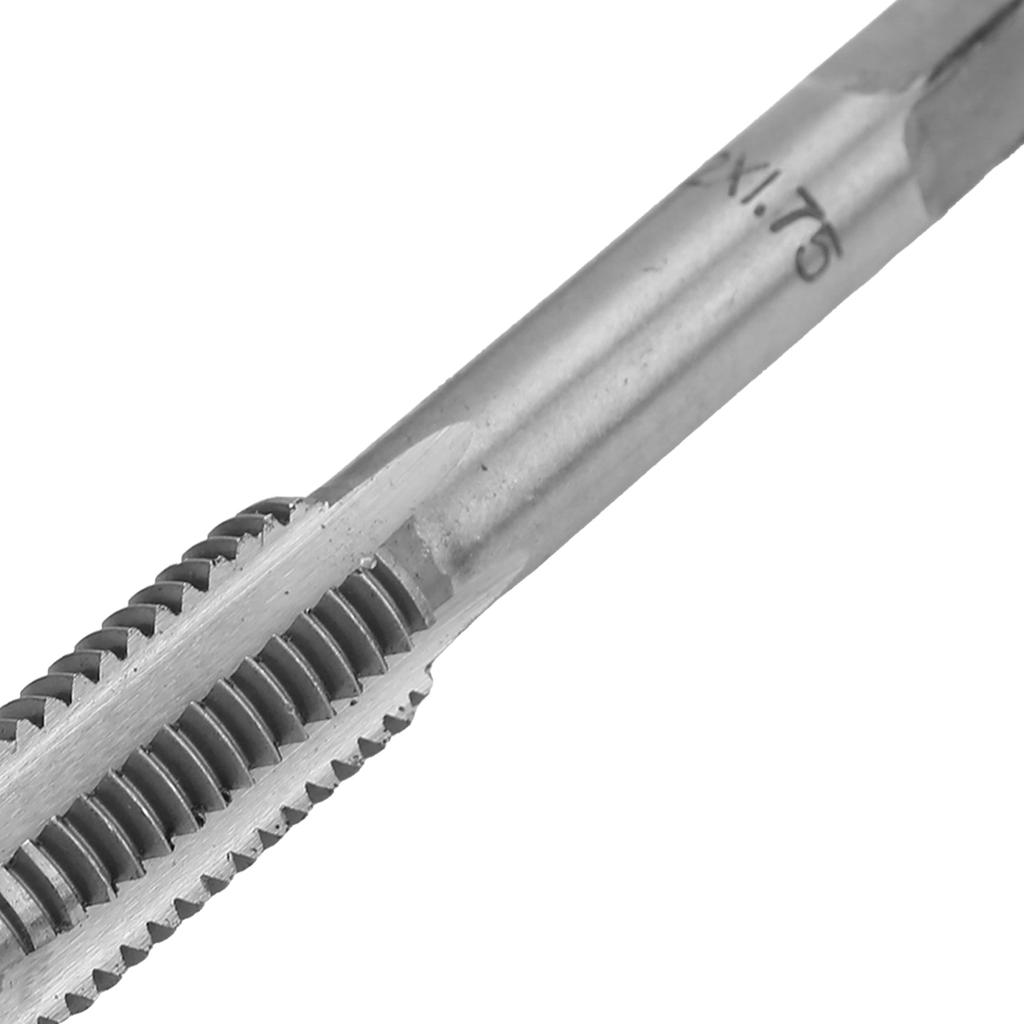
עיצוב מעולה: עיצוב הברגה סטנדרטי, נקי ומסודר, מספק פינוי שבבים להברגה יעילה, חד ו.
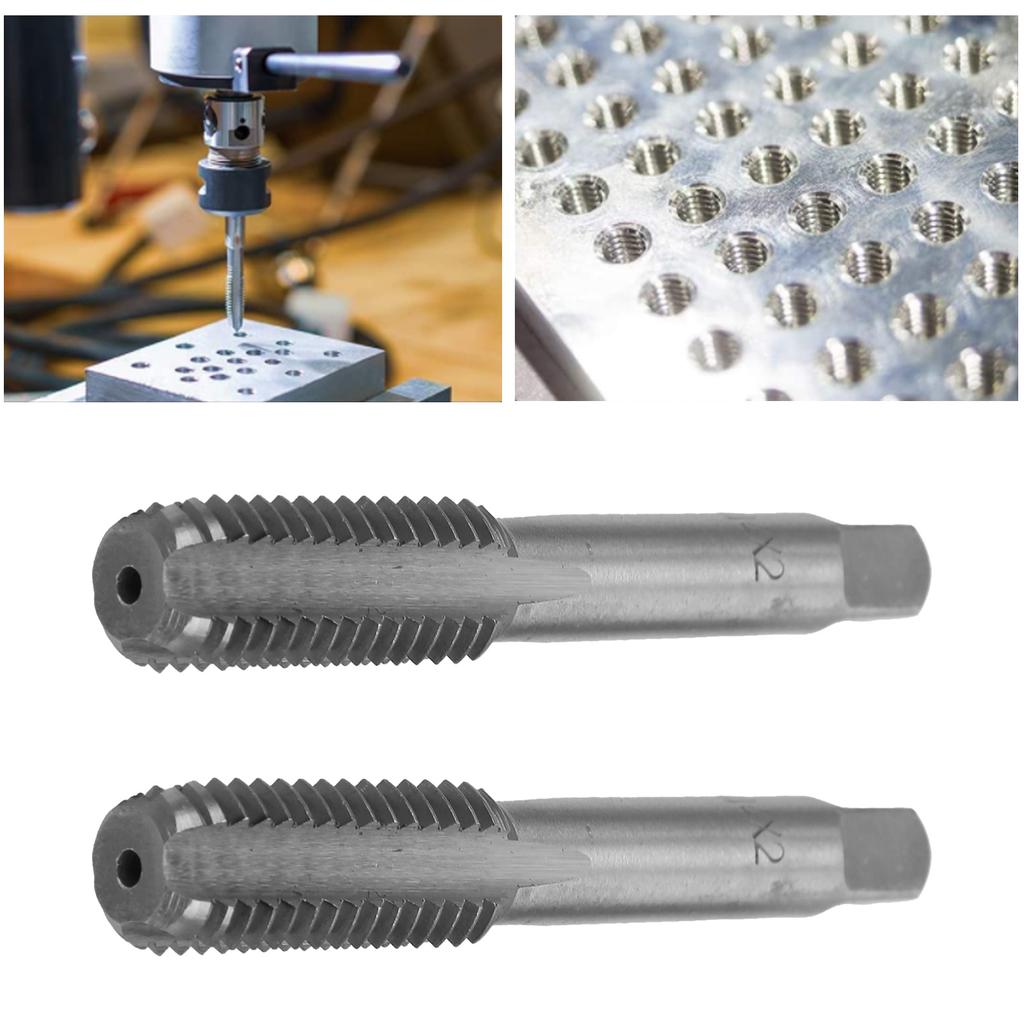
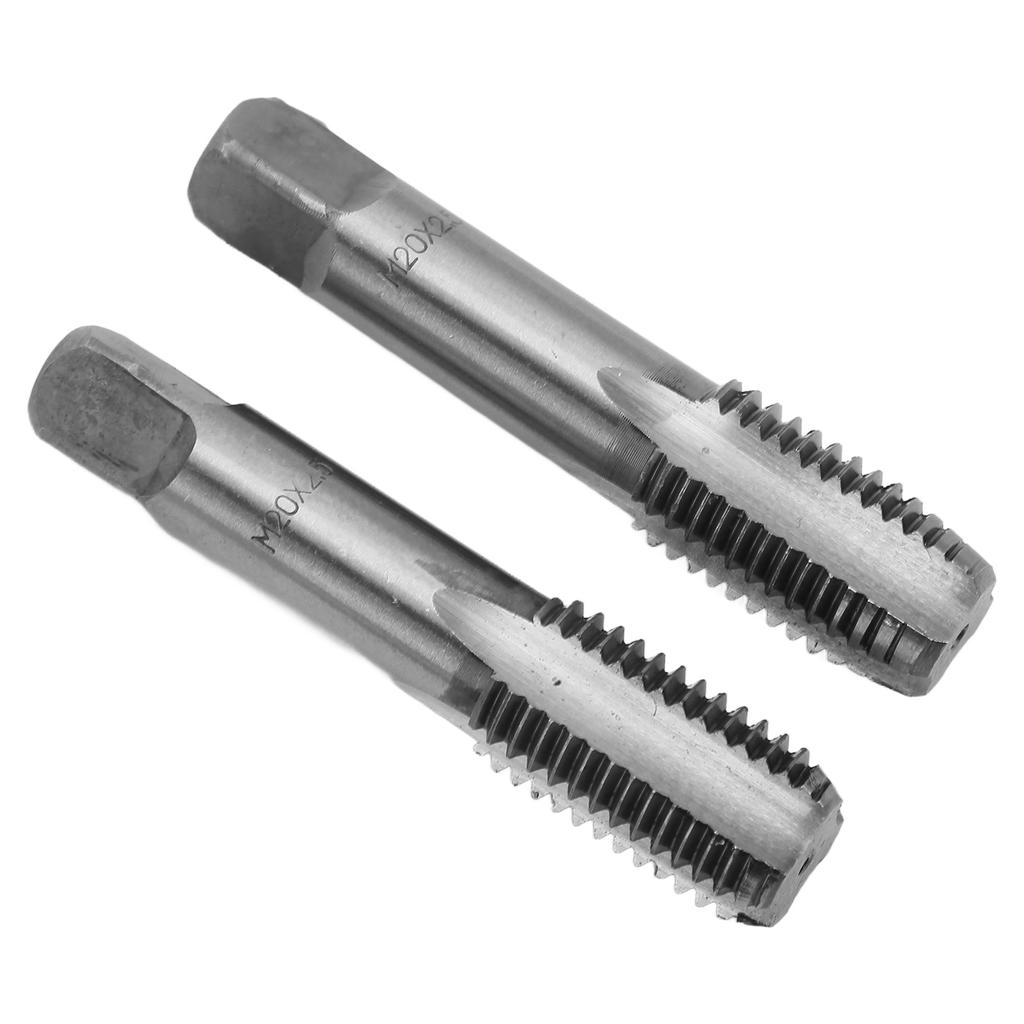
יישום: ברזי חליל ישרים משמשים להקשת חורים, תוספת מתאימה של נוזל קירור (למשל, מים) יכול להאריך את חיי השירות בעת הקשה.
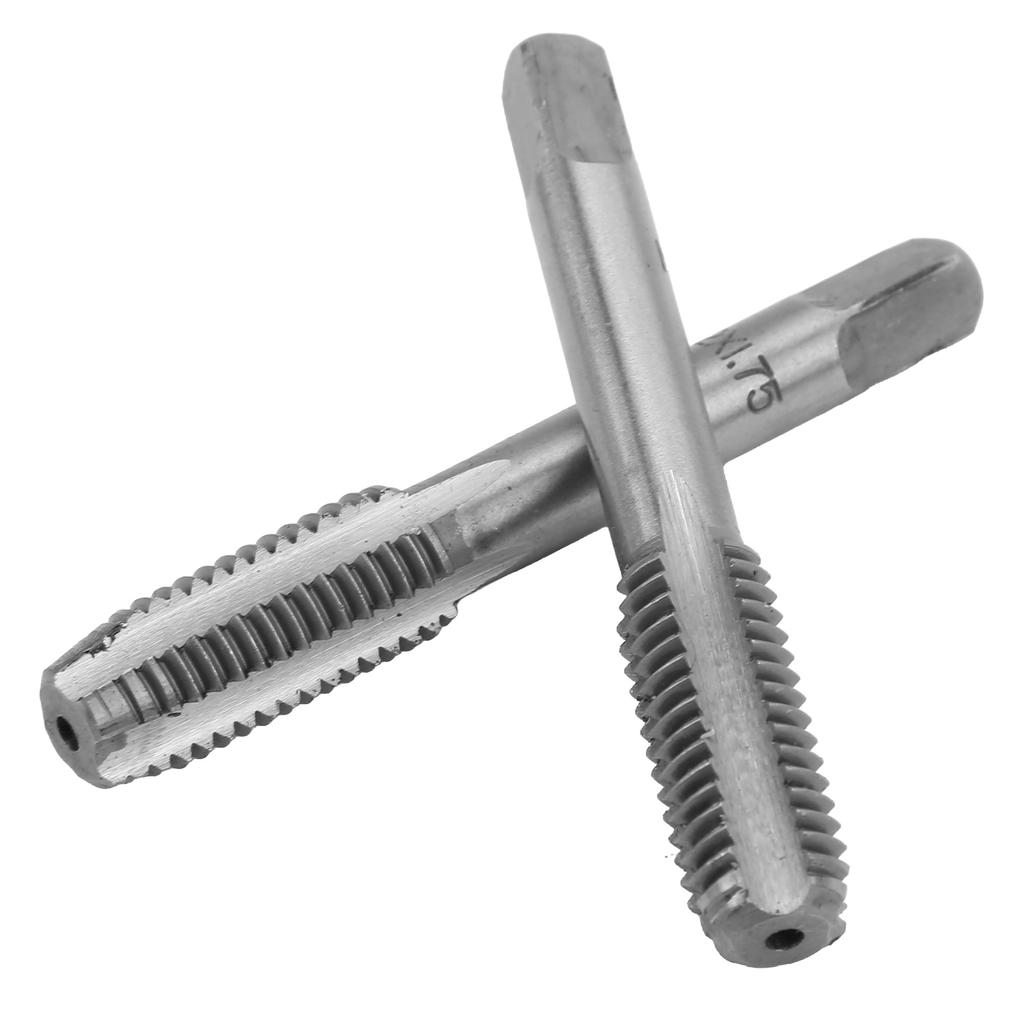
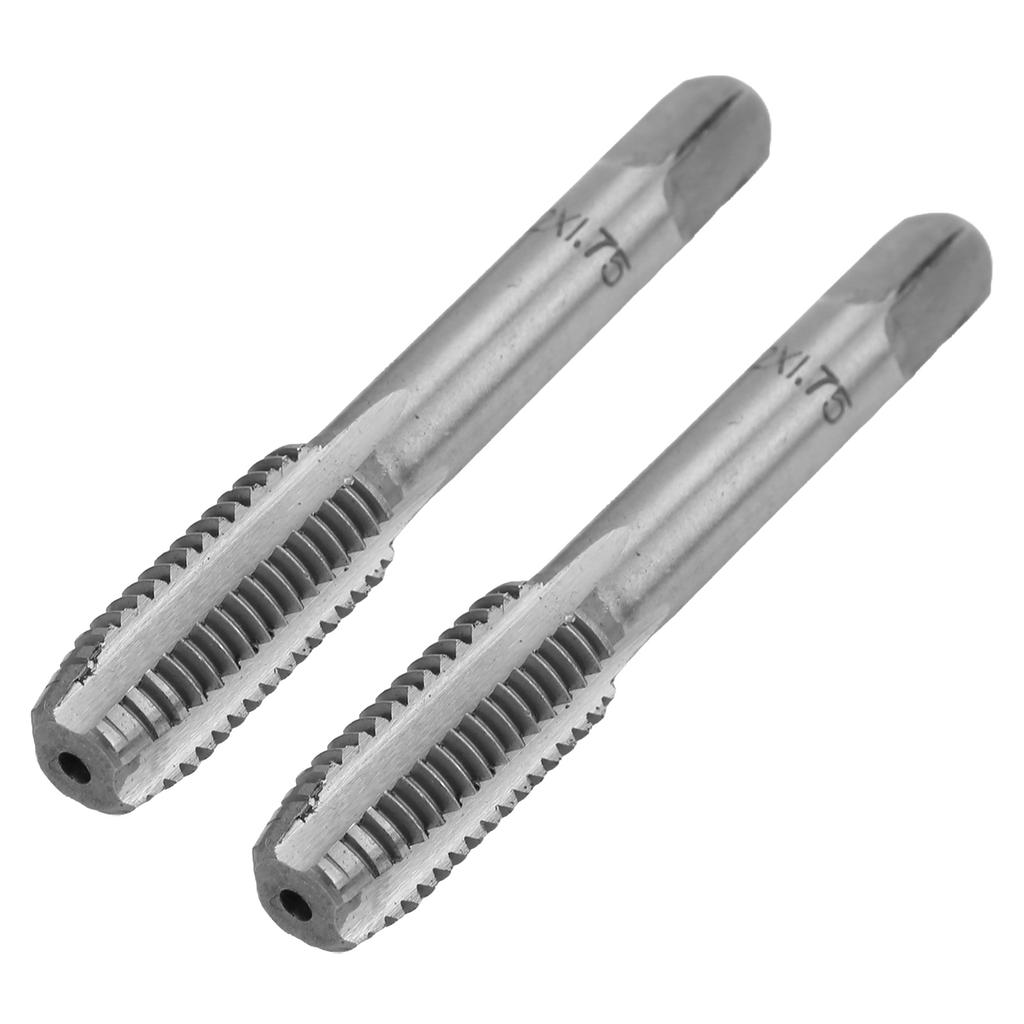
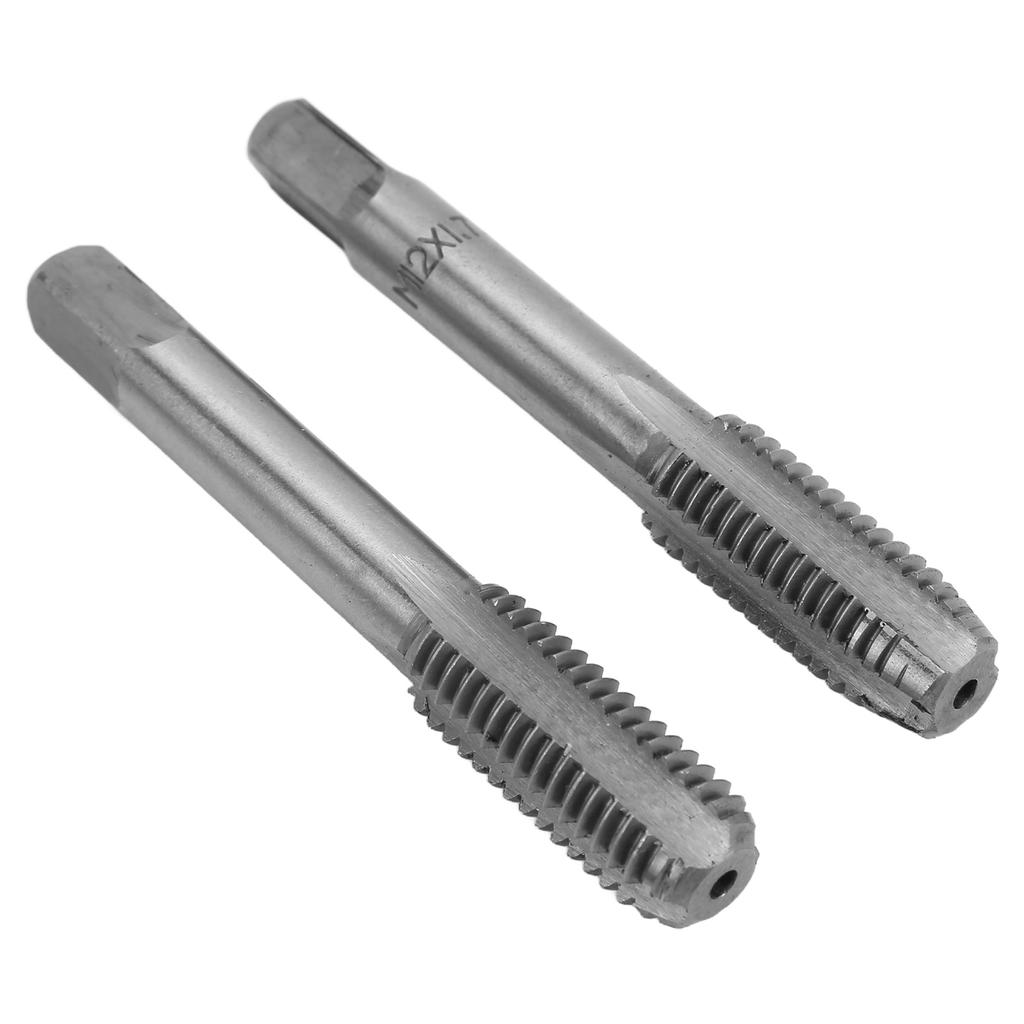
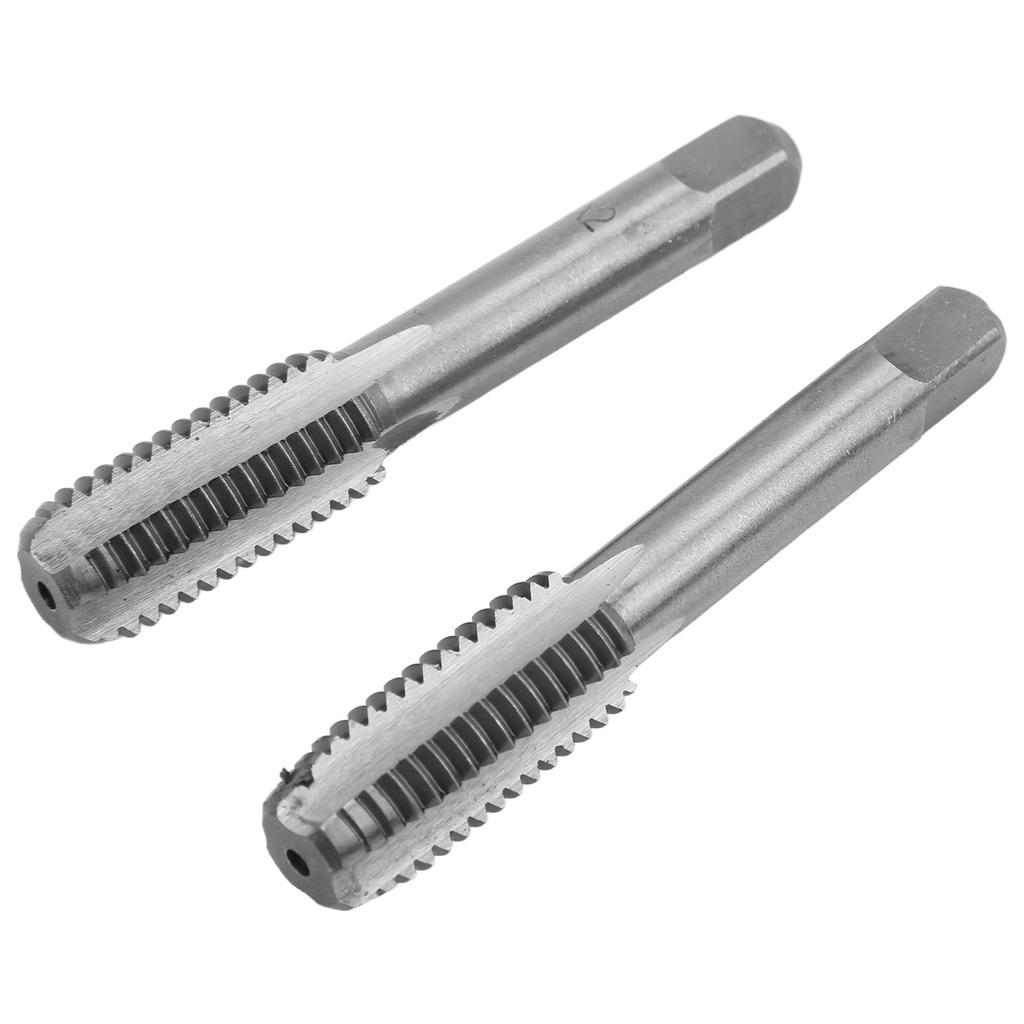
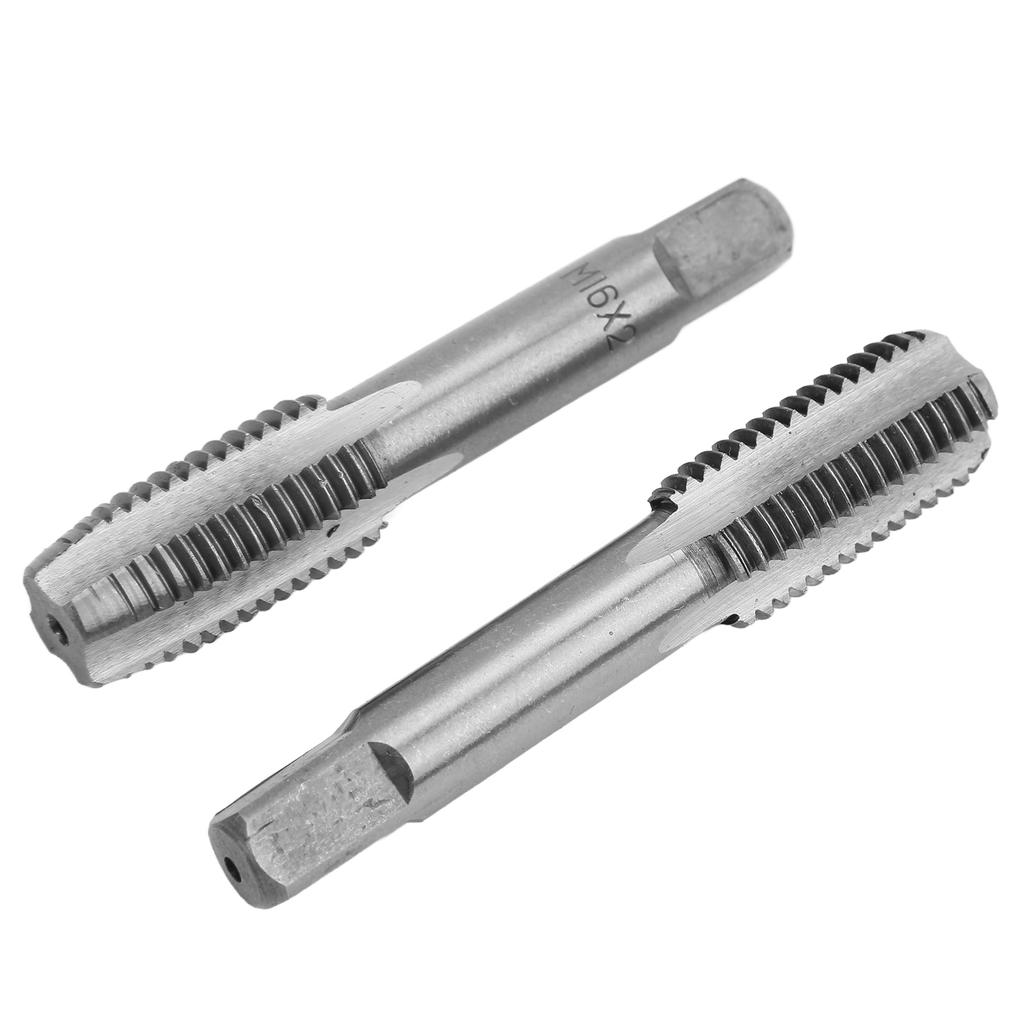
סוג פריט: ברז חליל ישר
חוֹמֶר: פלדה במהירות גבוהה
מערכת:
כמות הליך משנה: 4
ציון עמידות בפני הליכי משנה: 0.014
חור דרךצלזיוסחור אטום: חור עובר
הקש על : יָשָׁר
פְּתִיל : הליך משנה רגיל
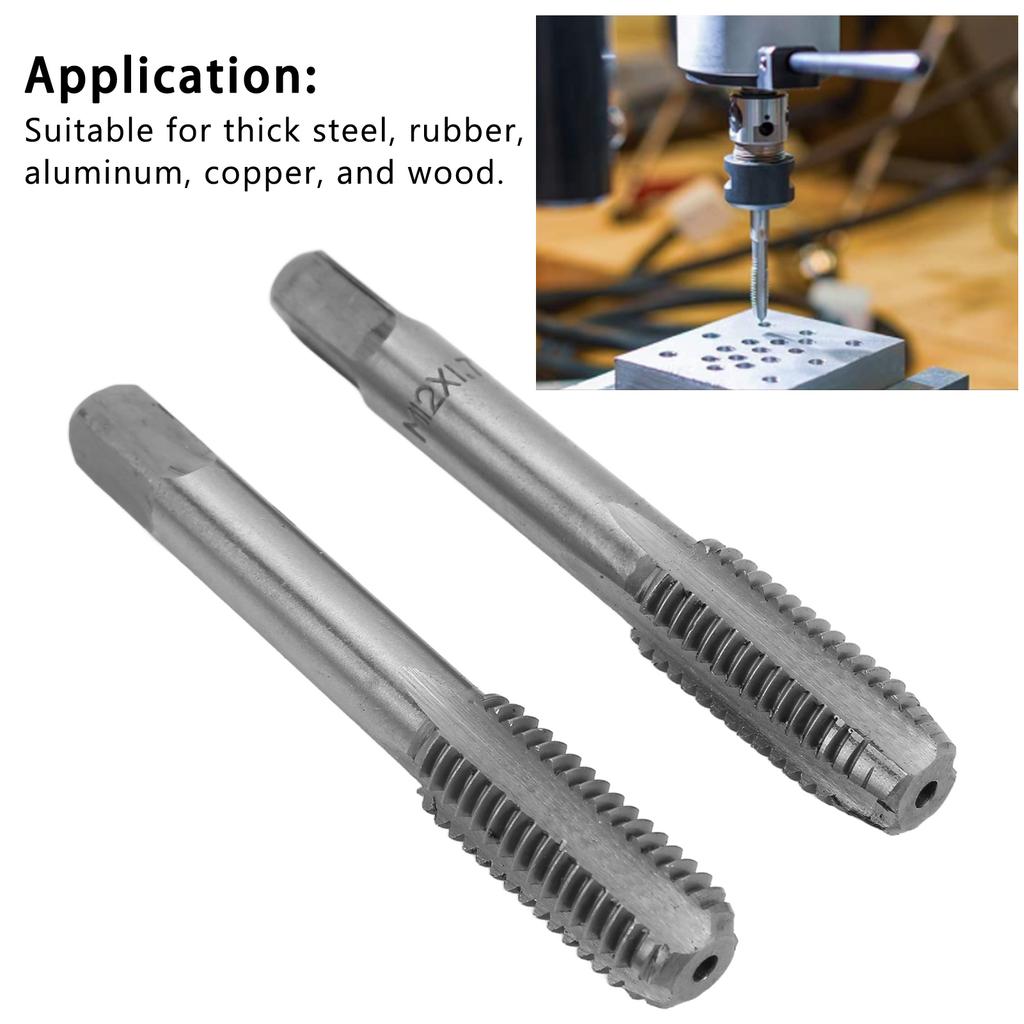
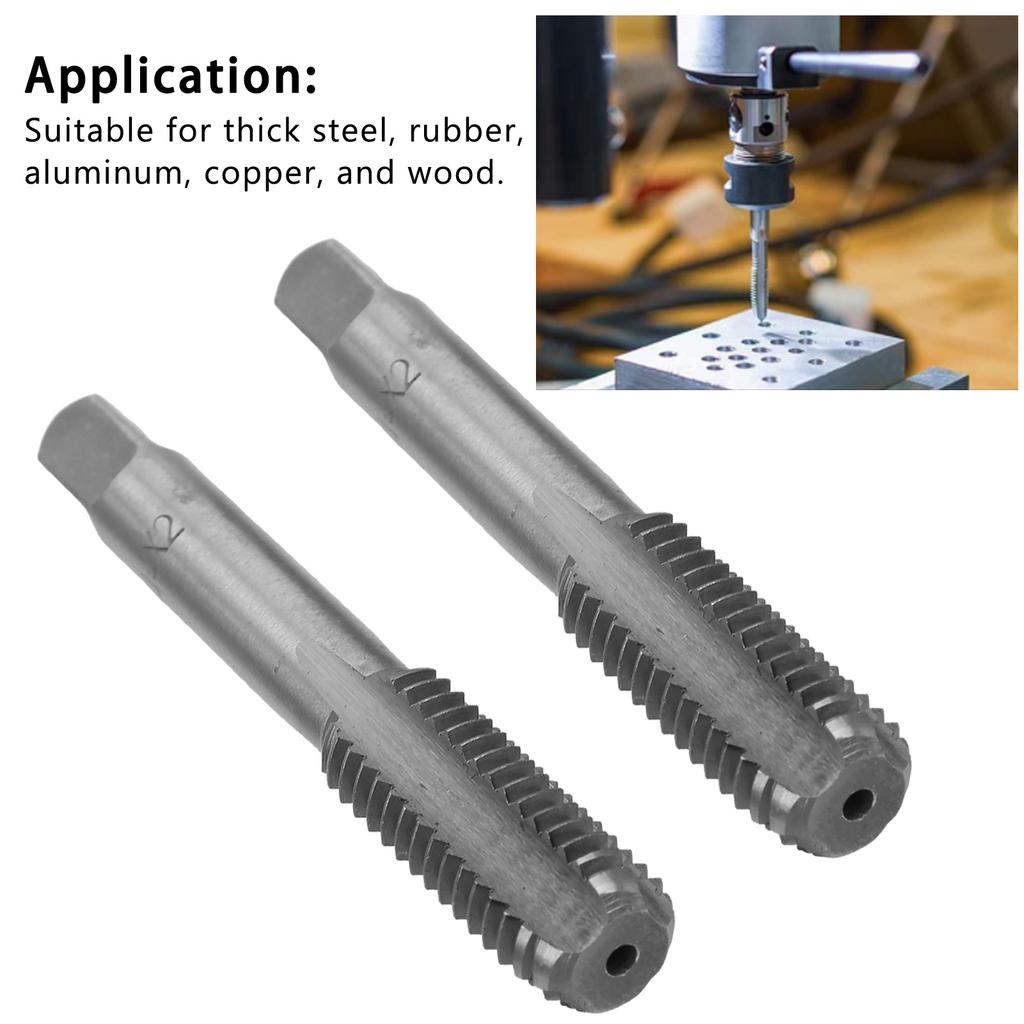
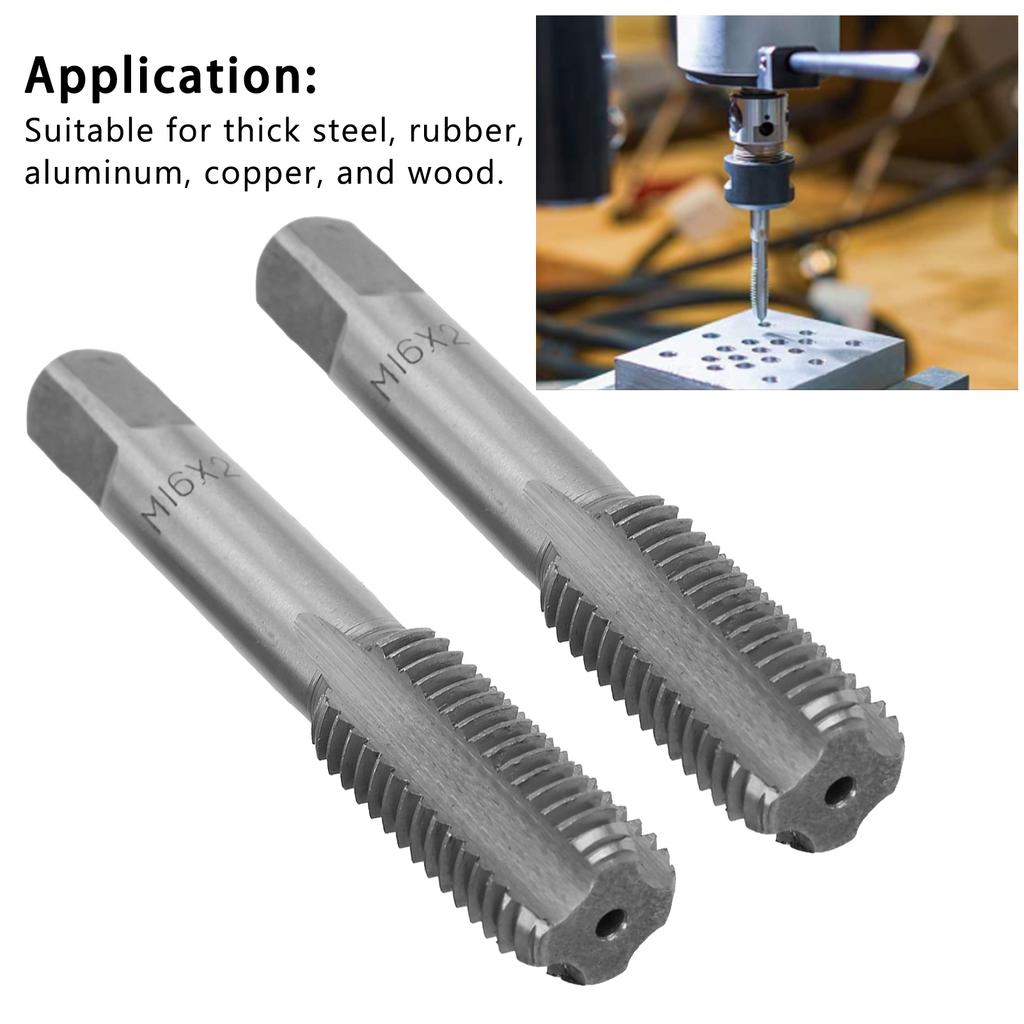
יישום: מתאים לפלדה עבה, גומי, אלומיניום, נחושת ועץ.
נוֹהָג: קבוצה של מוצרים מורכבת מ 2 חתיכות, אשר ניתן גם לחלק חרוט הראש ושני קונוסים. הפונקציה של ברז: יש חלק מתחדד בחלק הקדמי של הפיק, שהוא ללא הברגה. (רדוד מאוד), כדי להקל על היישור בין החרטט לפתח ההברגה ועל הניצבות של החרטט והפתח להברגה. פונקציה של החרוט השני: בנוסף לעיבוד שבבי את הקצבה של חרוט הראש כדי לעמוד בתקן, זה גם משחק את התפקיד של ליטוש חוט בורג (צילוע). עבור ההברגה בחור עיוור, ניתן להבריג עד הסוף.. פשוט, ניתן לומר כי חרוט הראש הוא עיבוד מחוספס ואת החרוט השני הוא עיבוד שבבי בסדר.
חומר העבודה שיהיה במכונה יהיה מהודק כראוי. באופן כללי, הצד של חומר העבודה שיש להקיש עליו ימוקם במצב אופקי או אנכי. בדרך זו, בעת הקשה, קל יותר לשפוט ולשמור על כיוון הברז בניצב לבסיס חוט העבודה. כאשר מתחילים להקיש, הניחו את הברז רחוק ככל האפשר, ולאחר מכן לחצו ביד אחת על כיוון הצירים של הברז וסובבו בעדינות את הציר ביד השנייה. כאשר הברז מסתובב 1-2 סיבובים, יש לבחון האם הברז ניצב לבסיס ההברגה של חלק העבודה מלפנים או מהצד.. במידת הצורך, השתמש ב כדי לתקן זאת. בדרך כלל, כיוון הברז נקבע בעצם לאחר הקשה על 3 - 4 סיבובים של חוטים. אם ההקשה אינה נכונה, הברג את הברז, תקן אותו בשתי הקשות ולאחר מכן הקש על השרשור בהקשה על הראש. כאשר כל חלקי החיתוך של הברגה מוכנסים בעת הכניסה לחלק העבודה, אין עוד צורך להפעיל כוח, וניתן להבריג אותה באופן טבעי באמצעות ההברגה.
בעת הקשה על החוט, ברז הבורג לא יוברג יותר מדי בכל פעם שבורג הציר יסובב. בדרך כלל, מתאים להבריג פנימה 1 מעלות 2-1 סיבוב בכל פעם, ואת הדיבלים מתחת ל-M5 אין להבריג פנימה יותר מ-1 מעלות 2 סיבוב בכל פעם.; בעת הברגה עדינה או הברגה הדורשת דיוק גבוה, קצב ההזנה בכל פעם יופחת באופן מתאים.; מהירות ההברזה של יציקת ברזל יכולה להיות מתאימה יותר מזו של הברזת פלדה.. לאחר כל הברגה, היא עומדת להסתובב אחורה 1 מעלות צלזיוס 2 מהמהלך; בעת הקשה על הברגות עמוקות יותר, מהלך הסיבוב גדול יותר ויש צורך להבריג אותו הלוך ושוב מספר פעמים, מה שיכול לשבור את השבבים, להקל על פינוי השבבים, להפחית הידבקות שבבים בכלי החיתוך, על מנת לשמור על חדות ; באותו הזמן, נוזל הקירור יכול להיכנס לחלק החיתוך ולשחק תפקיד של קירור אך סיכה.
בעת סיבוב מוט הציר, הכוח של שתי ידי המפעיל צריך להיות מאוזן, ויש להימנע מכוח מופרז ומנענוע ימינה ושמאלה, אחרת קל לקרוע את ההברגה ולגרום להתרחבות והתחדדות של חור ההברגה.










 החזר על אי אספקה